Kısa cevap: Tezgâhı durdurup kilitleyin, talaşı alın, kostik içermeyen yağ sökücüyü uygulayıp birkaç dakika bekletin, silin, kurulayın ve kızakları yeniden yağlayın. Elektronik aksama asla doğrudan püskürtmeyin. Bor yağı tankı ayrı bir bakım ister.
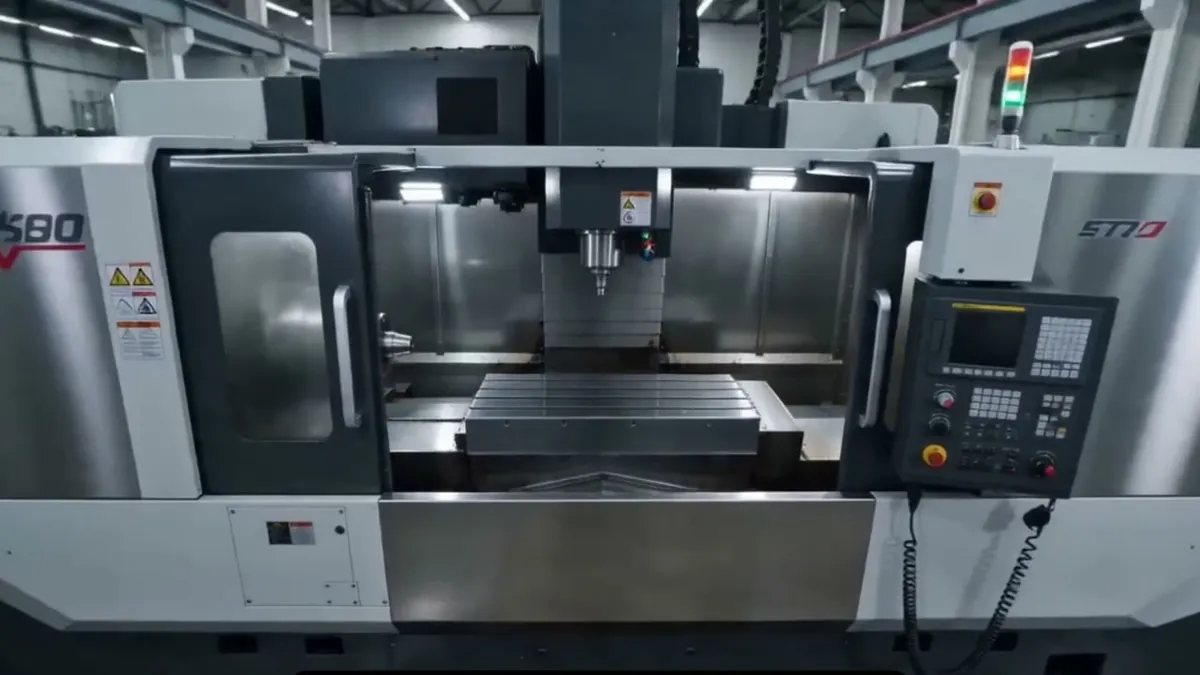
Bir CNC tezgâhının içinde her vardiya aynı döngü yaşanır: bor yağı püskürür, talaş kopar, kızak ve hidrolik yağı az da olsa sızar. Bunlar birleşerek önce ince bir film, haftalar içinde koyu ve yapışkan bir katman oluşturur. Bu katman talaşı tutar, kızak kapaklarının ve sensörlerin çevresinde birikir, operatörün iç hacmi ve parçayı görmesini zorlaştırır.
1. Durdurun ve kilitleyin
İş mili, taret ve tabla tamamen dursun. Kilitleme-etiketleme (LOTO) uygulayın. Ilık yüzeyde temizlik daha kolaydır ama sıcak yüzeye ürün uygulamayın; ürün hızla kurur ve iz bırakabilir.
2. Talaşı alın, havayla üflemeyin
Gevşek talaşı fırça, talaş kancası ya da endüstriyel vakumla alın. Basınçlı hava talaşı ve yağ sisini göze ve solunum bölgesine savurur; ayrıca talaşı kızak kapaklarının altına iter.
3. Doğru formülü doğru yoğunlukta uygulayın
| Bölge | Formül | Yoğunluk |
|---|---|---|
| Kapak camı, gövde, panel çevresi (beze) | Normal | Az seyreltik |
| İç hacim, talaş teknesi, kızak kapakları | Ekstra | Saf / az seyreltik |
| Torna aynası, taret, T-kanalları, fikstür | Ekstra | Saf |
| Pişmiş yağ, kalıp, pres | Ultra | Saf |
4. Bekleyin
Yüzey aktif maddelerin yağın altına girip onu damlacıklara toplaması zaman alır. Birkaç dakika, yoğun birikimde 10–15 dakika bekletin. Beklemeden fırçalamak, yağı yüzeyden almak yerine etrafa yayar.
5. Silin, durulayın, kurulayın
Bez ya da fırçayla çözülen yağı alın, nemli bezle durulayın ve kurulayın. Talaş teknesi gibi açık bölgelerde az suyla durulayabilir, yağlı suyu toplayabilirsiniz.
6. Kızakları yeniden yağlayın
Yağ sökücü kızak ve tabladaki koruyucu yağı da alır. Dökme demir tabla ve kayıt yüzeylerini üreticinin önerdiği yağla yeniden yağlayın; çıplak demir nemli ortamda hızla paslanabilir.
7. Tankı unutmayın
Gövde temizlenip tank kokmaya devam ediyorsa sorun bor yağındadır. Tankın bakımı için Prowill Probiyotikli Bor Yağı Temizleme ve Koruma Sıvısı mevcut sıvının içine eklenir: 100 litreye ilk etapta 10 litre, ardından her 28 günde 5 litre. Ayrıntı: Bor yağı tankı neden kokar?
Sahadan
Müşteri çekimi önce/sonra fotoğraflarında CNC torna aynasındaki koyu yağ ve talaş birikimi Ekstra ile temizlendi. Saha uygulamalarına bakın.
Sık sorulan sorular
CNC'nin elektronik aksamına püskürtülür mü?
Hayır. Kumanda paneli, elektrik kutusu, motor, enkoder ve sensör bölgelerinde ürünü önce beze uygulayıp öyle silin.
CNC tezgâhı ne sıklıkla temizlenmeli?
Vardiya sonunda gövde ve kapaklar Normal ile silinir; haftalık ya da iş değişiminde iç hacim, talaş teknesi ve ayna Ekstra ile temizlenir. Yıllık bakımlarda karbonlaşmış bölgelerde Ultra kullanılabilir.